Humihinto ang tuluy-tuloy na brazing line dahil ang mesh belt ay naanod sa isang gilid, ang mga wire sa gilid ay nasira, at ang mga hindi kinakalawang na asero na bahagi na pinagsama-sama sa belt ay hindi na nakahanay. Ito ay isang pamilyar na senaryo para sa mga maintenance team: ang furnace mismo ay tumatakbo nang tama, ngunit ang sinturon ay naging bottleneck.
Ang pagpili ng brazing furnace mesh belt ay hindi lamang tungkol sa paghahanap ng bagay na akma sa pagbubukas ng furnace. Dapat hawakan ng sinturon ang temperatura ng pagpapatigas, makaligtas sa kapaligiran ng furnace, dalhin ang mga bahagi nang walang pagbaluktot, at panatilihing diretso ang pagsubaybay sa mga linggo ng tuluy-tuloy na operasyon. Sa madaling salita, magsimula sa haluang metal, pagkatapos ay ang pagtatayo ng paghabi, at sa wakas ang mga pisikal na sukat.
Ano ang Nagagawa ng Brazing Furnace Mesh Belt
Sa isang tuluy-tuloy na brazing furnace, ang mesh belt ay ang transport system na naglilipat ng mga bahagi sa preheat zone, sa high-temperature brazing zone, at sa cooling zone. Ito rin ay gumaganap bilang isang thermal mass at isang support surface. Kung ang sinturon ay lumilihis, ang mga bahagi ay maaaring maglipat at mag-braze nang magkasama; kung ang sinturon ay nag-vibrate, ang mga maliliit na bahagi ay maaaring mahulog sa mga butas ng mesh.
Ang tungkulin ay nag-iiba sa proseso:
- Pagpapatigas ng aluminyo karaniwang tumatakbo sa 590-620°C sa isang nitrogen na kapaligiran na may non-corrosive flux. Ang sinturon ay dapat lumaban sa flux residue at manatiling sapat na kakayahang umangkop upang masubaybayan ang paligid ng maliliit na pulley.
- Pagpapatigas ng tanso tumatakbo sa 1090-1150°C sa isang pagbabawas ng kapaligiran. Ang sinturon ay dapat panatilihin ang lakas nito malapit sa likidong temperatura ng tanso at makaligtas sa paulit-ulit na thermal cycling.
- Nickel brazing ng hindi kinakalawang na asero tumatakbo sa 1000-1120°C, madalas sa hydrogen o vacuum. Ang sinturon ay dapat na dimensional na matatag sa mataas na temperatura at iwasang makontamina ang mga bahagi.
Alloy Selection: Temperatura at Atmospera ang Unahin
Ang maling haluang metal ay ang pinakakaraniwang dahilan para sa napaaga na pagkabigo ng sinturon. Kung gumagapang, nabibitak, o na-oxidize ang sinturon sa temperatura ng pagpapatakbo, walang disenyo ng paghabi ang makakapagligtas nito. Gamitin ang pinakamataas na temperatura ng tuluy-tuloy na tungkulin ng furnace bilang iyong panimulang punto, hindi ang nominal na set point, dahil ang zone overshoot at part loading ay maaaring magtulak sa belt temperature na mas mataas.
Mga karaniwang grupo ng mesh belt alloy para sa serbisyo ng brazing furnace. | Grupo ng haluang metal | Karaniwang limitasyon ng temperatura | Pinakamahusay na angkop para sa | Pangunahing limitasyon |
| 304 hindi kinakalawang na asero | ~650°C | Banayad na pagpapatigas ng aluminyo | Hindi magandang paglaban sa oksihenasyon sa itaas ng 700°C |
| 310S hindi kinakalawang na asero | ~1050°C | Pagpapatigas ng tanso in reducing gas | Limitadong lakas ng creep sa peak load |
| 314 hindi kinakalawang na asero | ~1100°C | Pagpapatigas ng tanso and light stainless parts | Ang mataas na nilalaman ng silikon ay maaaring makaapekto sa pag-aayos ng weld |
| 330 hindi kinakalawang na asero | ~1150°C | Mahahaba, mabigat na tanso o nickel brazing run | Mas mataas ang gastos at mas mahirap mabuo |
| Nikel-chromium-iron na haluang metal | ~1200°C | Mataas na temperatura ng nickel brazing, corrosive flux | Ang pinakamahal na pagpipilian |
Para sa copper brazing sa isang mesh belt furnace, maraming tindahan ang pumipili ng 310S o 314 grade dahil nag-aalok ito ng magandang balanse sa pagitan ng oxidation resistance at gastos. Para sa aluminum brazing, ang fluoride flux ay maaaring mag-corrode ng chromium-rich alloys, kaya ang belt na may mas mataas na nickel content o surface treatment ay kadalasang mas ligtas na pamumuhunan. Kung ang iyong mga bahagi ay hindi kinakalawang na asero na mga heat exchanger o mga medikal na bahagi, ang isang mataas na temperatura na nickel alloy ay nagbibigay ng katatagan na kailangan para sa paulit-ulit na kalidad ng pinagsamang.
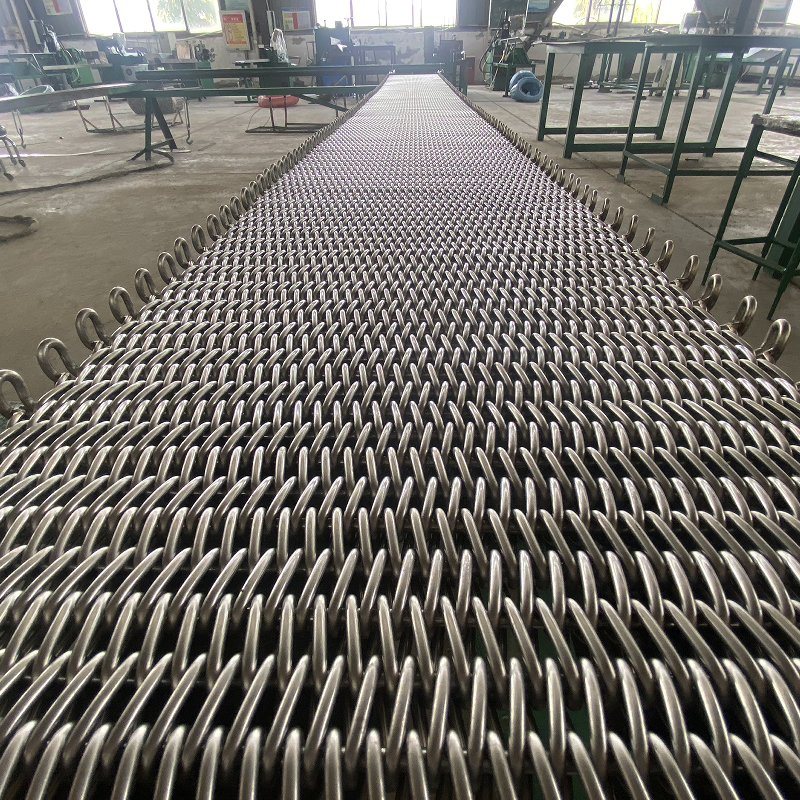 Copper Brazing Furnace Conveyor Belt na may Alloy Options Ang sinturon na ito ay pinili para sa tansong pagpapatigas sa mesh belt furnaces, pagbabalanse ng oxidation resistance at gastos. Ang pagpili ng paghabi ay nakakaapekto sa buhay ng serbisyo, ginagawa itong may kaugnayan para sa aluminyo o hindi kinakalawang na mga aplikasyon. Tingnan ang Produkto →
Weave at Edge Construction: Ano ang Pinapanatiling Flat ang Belt
Kapag napagpasyahan ang pamilya ng haluang metal, tinutukoy ng paghabi kung paano kumikilos ang sinturon sa ilalim ng pagkarga. Para sa mga brazing furnaces, ang mga karaniwang opsyon ay hindi gaanong naiiba sa hitsura, ngunit nagbibigay sila ng ibang mga buhay ng serbisyo.
- Balanseng paghabi gumagamit ng isang kaliwang kamay at isang kanang kamay na spiral sa bawat pitch. Ito ay patag, makatwirang matatag, at mabuti para sa maliliit na bahagi na may katamtamang karga.
- Dobleng balanseng paghabi gumagamit ng dalawang kaliwa at dalawang kanang spiral bawat pitch. Ito ay mas malakas, hindi gaanong madaling kapitan ng pagbaluktot, at madalas na tinutukoy kapag ang mga bahagi ay mabigat o ang pugon ay malawak.
- Paghahabi ng chain-link ay mas nababaluktot at mas madaling sumusubaybay sa paligid ng maliliit na diameter na mga drum, ngunit ito ay mas lumalawak at hindi perpekto para sa mahaba, mainit na mga zone ng pugon.
Ang gilid ay mahalaga rin. Maraming mga napaaga na pagkabigo ang nagsisimula sa gilid dahil ang mga panlabas na spiral wire ay walang suporta. Ang mga reinforced na gilid, tulad ng isang hugis-A na gilid na may mga chain plate o isang hugis-U na wire reinforcement, panatilihing tuwid ang sinturon at bawasan ang pag-crack sa gilid. Kung nakikita mo ang belt tenting sa gitna o kulot sa gilid, ang disenyo ng gilid ang unang susuriin.
Ang mga aluminyo brazing belt ay lalo na nangangailangan ng isang matatag na gilid dahil ang mga bahagi ay kadalasang manipis na mga palikpik na aluminyo na sumasalo sa anumang nakausli na kawad. Ang isang reinforced edge ay tumutulong din sa belt na tumakbo nang mas malawak nang walang labis na sag.
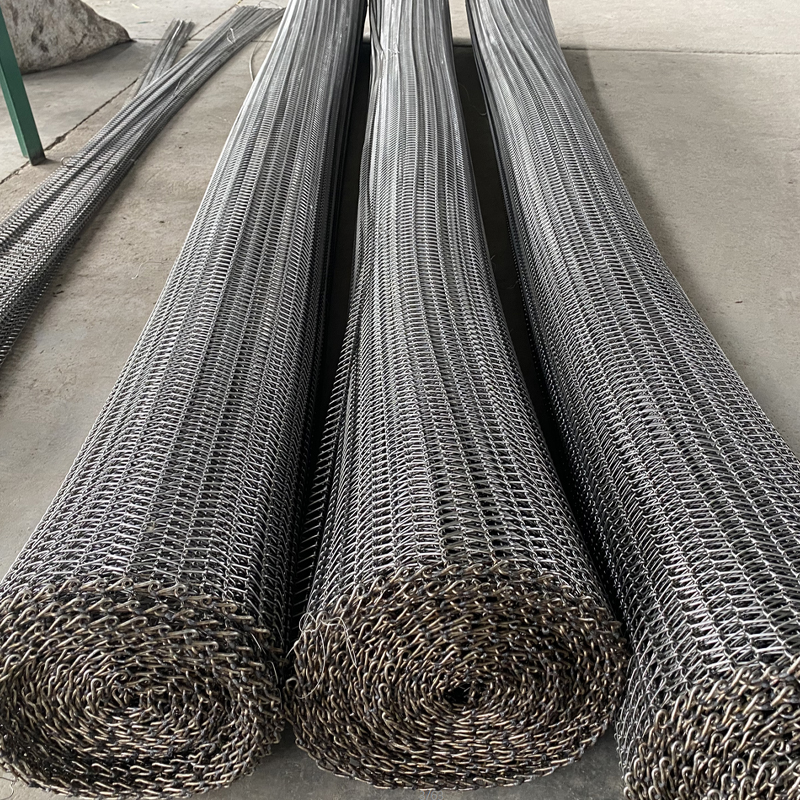 Brazing Furnace Mesh Belt na may Reinforced Edge Tinutugunan ng belt na ito ang maagang pagkabigo mula sa thermal, kemikal, at mekanikal na stress. Ang isang matatag na gilid ay mahalaga para sa manipis na mga palikpik ng aluminyo at malawak na operasyon, na nagpapababa ng sag at nagpapalawak ng tibay. Tingnan ang Produkto →
Bakit Maagang Nabigo ang Brazing Belts
Karamihan sa mga brazing furnace mesh belt ay hindi napuputol bigla; nabigo sila pagkatapos ng kumbinasyon ng thermal, kemikal, at mekanikal na stress. Ang pagkilala sa mga palatandaan nang maaga ay maaaring makatipid ng mga linggo ng downtime.
- Thermal fatigue: Ang paulit-ulit na pag-init at paglamig ay lumilikha ng panloob na stress. Karaniwang lumilitaw ang mga bitak malapit sa gilid o sa mga punto kung saan tumatawid ang mga spiral wire.
- Pagpapahaba ng creep: Sa mataas na temperatura, ang metal ay dahan-dahang umaabot sa ilalim ng pagkarga. Kung ang sinturon ay nagiging mas mahaba kaysa sa furnace take-up ay maaaring ayusin, ito ay lumubog at masusubaybayan nang hindi maganda.
- Flux corrosion: Ang aluminyo brazing flux ay nag-iiwan ng nalalabi na umaatake sa hindi kinakalawang na asero. Kung hindi nililinis ang sinturon o hindi ginagamit ang mga materyales na may mataas na temperatura, magsisimula ang pitting sa mga intersection ng wire.
- mekanikal na pinsala: Ang isang naka-jam na bahagi, isang nahulog na papag, o magaspang na pagkarga ay maaaring yumuko sa mga wire at lumikha ng isang mahinang punto na dumadaloy sa sinturon.
- Maling pagkakahanay: Ang mga pagod na sprocket, hindi pantay na ibabaw ng drum, o hindi pare-parehong pag-igting ay pumipilit sa sinturon laban sa mga riles sa gilid ng pugon at sirain ang gilid.
Ito ay nagkakahalaga ng pagsusuri ng isang detalyadong gabay sa kung paano nakikipag-ugnayan ang sinturon sa temperatura at kapaligiran ng pugon; ang mga mekanismo ng pagkabigo ay madalas na nakikita sa pagod na sinturon bago sila huminto sa produksyon.
Checklist ng Pagbili: Ano ang Dapat Sukatin Bago Ka Mag-order
Kapag kailangan ng kapalit na sinturon, hihingi ang supplier ng higit pa sa paggawa at modelo ng furnace. Binabago ang mga hurno, binabago ang laki ng mga pulley, at hinangin ang mga riles sa gilid sa iba't ibang posisyon. Ibigay ang mga sukat na ito upang maiwasan ang pagkuha ng sinturon na malapit ngunit hindi tama.
Mga pangunahing sukat at detalye para sa isang kapalit na brazing furnace mesh belt. | Parameter | Ano ang dapat suriin | Mga karaniwang yunit |
| Lapad ng sinturon | Sa labas ng gilid hanggang sa labas ng gilid, binawasan ang clearance para sa mga side plate | mm |
| Mesh pitch | Distansya sa pagitan ng mga spiral center sa haba ng sinturon | mm |
| Wire diameter | Wire gauge na ginagamit sa mga spiral | mm |
| Haba ng sinturon | Sinusukat sa paligid ng furnace path na may take-up sa kalagitnaan ng posisyon | m |
| Edge finish | Plain, welded, A-shaped na reinforcement, U-shaped na reinforcement | Uri |
| Magkasamang uri | Crimped, welded, o spiral connector | Uri |
| Temperatura ng pagpapatakbo | Pinakamataas na naitala na temperatura ng zone, hindi ang set point | °C |
| Atmospera | Air, nitrogen, hydrogen, o vacuum na may flux residue | Paglalarawan |
Kapag kumpleto na ang data, maaaring kumpirmahin ng isang tagagawa ang tamang materyal at paghabi. Ipaliwanag kung anong mga bahagi ang pinapa-braz; ang isang sinturon na gumagana para sa mga aluminum radiator ay maaaring hindi katulad ng isang sinturon para sa mga hindi kinakalawang na asero na heat exchanger core. Binabago ng hugis ng bahagi at pattern ng paglo-load ang kinakailangang diameter at pitch ng wire. Para sa mga kumplikadong load, ang isang hindi kinakalawang na asero brazing belt na may siksik na mesh at reinforced na gilid ay karaniwang ang mas ligtas na rekomendasyon.
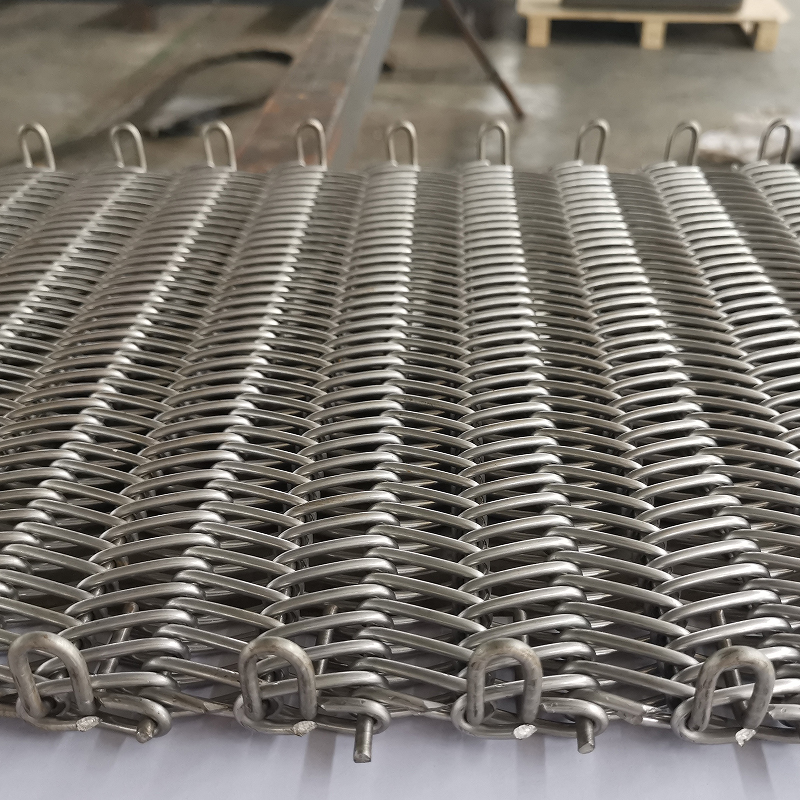 Heat Exchanger Core Brazing Furnace Mesh Belt Dinisenyo para sa mga kumplikadong pagkarga tulad ng mga aluminum radiator o stainless steel core, ang sinturong ito ay nangangailangan ng siksik na mesh at reinforced na mga gilid. Ang pagtutugma ng haluang metal at paghabi sa mga kondisyon ng pagpapatakbo ay nagsisiguro ng mas mahabang buhay. Tingnan ang Produkto →
Pangwakas na Pag-iisip
Ang isang brazing furnace mesh belt ay isang pangmatagalang pamumuhunan. Kung ang haluang metal ay itinugma sa temperatura ng pugon at atmospera, ang paghabi ay itinugma sa mga bahagi, at ang mga sukat ay kinuha mula sa aktwal na sobre ng pugon, ang sinturon ay tatagal nang mas matagal kaysa sa isang pangkaraniwang kapalit. Maglaan ng oras upang idokumento ang mga kundisyon sa pagpapatakbo at pumili ng sinturong idinisenyo para sa partikular na serbisyong iyon.
Kailangan ng tulong sa iyong brazing line? Magsimula sa isang malinaw na pagtingin sa iyong mga kundisyon sa proseso, pagkatapos ay ihambing ang mga sinturon ng kandidato laban sa parehong checklist na ginagamit ng mga pang-industriyang brazing application.


