Kapag nabigo ang isang hardening furnace mesh belt, karaniwan itong ginagawa nang walang babala. Isang shift ito ay nagdadala ng mga karera ng tindig sa pamamagitan ng high-temperature zone; sa susunod, isang gutay-gutay na gilid ang humahabol sa track pabalik at huminto ang buong linya. Karamihan sa mga pagkabigo na ito ay napagpasyahan ilang buwan nang mas maaga, nang isulat ang pagtutukoy ng sinturon. Ang haluang metal, ang paghabi, ang pagkakagawa ng gilid, at ang diameter ng wire ay tumutukoy kung ang sinturon ay tatagal ng dalawang taon o dalawang buwan. Iyon ang dahilan kung bakit ang desisyon sa pagbili ay nabibilang sa opisina ng engineering, hindi lamang sa departamento ng pagbili.
Ang Dapat Magtiis ng Hardening Furnace Mesh Belt
Ang isang hardening furnace mesh belt ay isang gumagalaw na kabit, hindi isang simpleng conveyor. Patuloy itong gumagana sa mga temperatura sa pagitan ng 800 at 950 °C, nagdadala ng mga bahagi sa mga heating zone, at madalas na dumadaan sa isang quench section bago bumalik sa isang cooling area. Dapat hawakan ng belt ang geometry nito sa ilalim ng ilang toneladang karga, lumalaban sa oksihenasyon at thermal fatigue, at makaligtas sa paminsan-minsang pakikipag-ugnay sa pawiin ang langis, tubig, o asin.
Ang pinakamatinding stress ay nagmumula sa thermal cycling. Sa bawat oras na ang sinturon ay pumapasok sa pugon, ang temperatura nito ay tumataas ng ilang daang degrees; sa tuwing dumadaan ito sa quench zone, lumalamig ito nang husto. Lumilikha ang cycle na ito ng expansion at contraction na gumagana sa mga intersection ng wire, kung saan magsisimula ang mga bitak. Ang isang sinturon na mahusay na gumagana sa isang annealing furnace, kung saan ang mga pagbabago sa temperatura ay mas mabagal, ay maaaring mabilis na mabigo sa isang hardening line dahil sa paulit-ulit na shock na ito.
Mga Pangunahing Pamantayan sa Pagpili na Hindi Mo Mababalewala
Tatlong aspeto ang nangingibabaw sa desisyon: grade ng alloy, weave geometry, at edge construction. Nakikipag-ugnayan ang bawat isa sa temperatura ng furnace, bigat ng bahagi, at sistema ng pagsubaybay.
Karaniwang mga pagsasaalang-alang sa pagpili para sa hardening furnace mesh belt | Criterion | Kung ano ang kinokontrol nito | Mga karaniwang opsyon | Bakit ito mahalaga |
| Haluang grado | Oksihenasyon pagtutol, mainit na lakas | 310S, 314, RA330, mga haluang metal na nakabatay sa nikel | Tinutukoy ang maximum na magagamit na temperatura at paglaban sa kilabot |
| Pattern ng paghabi | Lugar sa ibabaw, suporta sa pagkarga, daloy ng hangin | Balanseng paghabi, dobleng balanse, chain-link | Nakakaapekto sa katatagan ng bahagi, pagkakapareho ng pag-init, at pagiging bukas ng mesh |
| Pagpapalakas ng gilid | Paglaban sa pagsubaybay sa pinsala | Single loop, U-shaped selvage, welded edge | Pinipigilan ang maagang pagkabigo sa gilid mula sa maling pagkakahanay |
| Wire diameter | Kapasidad ng pag-load, thermal mass | Karaniwang 2.0–5.0 mm | Ang mas makapal na kawad ay nagdadala ng mas maraming karga ngunit nagdaragdag ng timbang at pagpapanatili ng init |
Huwag ipagpalagay na ang haluang metal na may pinakamataas na rating ng temperatura ay ang pinakamahusay na pagpipilian. Ang isang 314 belt ay maaaring tumakbo nang malapit sa 1100 °C, ngunit ang mas mataas na nilalaman ng nickel ay ginagawang mahal at mas mabigat. Kung ang iyong hardening furnace ay mananatili sa pagitan ng 850 at 900 °C, ang isang 310S belt na may tamang paghabi ay kadalasang nagbibigay ng pinakamahusay na balanse ng buhay at gastos.
Pagbasa ng Data Sheet Tulad ng isang Engineer
Ang data sheet ng supplier ay dapat magsama ng higit sa lapad ng sinturon at diameter ng kawad. Apat na numero ang nagsasabi sa iyo ng halos lahat ng kailangan mo: maximum na tuluy-tuloy na operating temperature, creep elongation sa iyong running temperature, unit weight bawat square meter, at minimum radius ng sprocket o drum. Kung hindi makapagbigay ang manufacturer ng creep data, ituring iyon bilang isang babala.
Ang creep elongation ay lalong mahalaga sa hardening furnaces. Kapag ang sinturon ay gumugugol ng mga buwan sa mataas na temperatura, ang haluang metal ay dahan-dahang umuunat. Karamihan sa mga hardening mesh belt ay tinukoy na may creep rate na mas mababa sa 1% pagkatapos ng 10,000 oras sa 900 °C. Hilingin ang numerong iyon sa pamamagitan ng pagsulat. Ang belt na may mas mataas na creep rate ay maaaring mangailangan ng muling pag-igting bawat ilang linggo, na humahantong sa downtime at hindi pantay na pagsubaybay.
Bakit Maagang Nasira ang mga Sinturon at Paano Ito Pipigilan
Kapag nabigo ang isang hardening belt bago ang inaasahang buhay nito, ang isa sa apat na dahilan ay karaniwang may pananagutan:
- Thermal na pagkapagod — ang paulit-ulit na pag-init at pagsusubo ay nagdudulot ng mga bitak sa mga wire crossover point.
- Pagpapahaba ng kilabot — ang pagtakbo ng masyadong malapit sa limitasyon ng temperatura ng haluang metal ay nagpapaunat at nagiging maluwag ang sinturon.
- Nakasasakit na pagsusuot — ang sukat at bahaging mga gilid ay gumiling laban sa mesh at binabawasan ang wire cross-section.
- Pagsubaybay sa pinsala — ang isang hindi naka-align na sprocket o carryover build-up ay dinudurog ang gilid ng sinturon o binabaluktot ang mga spiral.
Ang pag-iwas ay nagsisimula sa tamang pagsubaybay sa panahon ng pag-install. Ang furnace chain at sprockets ay dapat na nakahanay sa loob ng 1 mm ng centerline sa lapad ng belt. Edge reinforcement ay ang pangalawang linya ng depensa. Ang isang hugis-U na selvage, halimbawa, ay namamahagi ng puwersa ng pagsubaybay nang mas pantay kaysa sa isang simpleng gilid ng loop at ito ay isang karaniwang pagpipilian para sa mga hardening furnace kung saan ang bahagyang misalignment ay hindi maaaring ganap na maalis.
Pagtutugma ng Belt sa Iyong Hardening Line
Ang parehong furnace ay maaaring magproseso ng iba't ibang mga workpiece, at ang sinturon ay dapat na tumugma sa kung ano ang aktwal mong pinapatakbo. Para sa mga karera ng tindig at singsing, ang sinturon ay nagdadala ng siksik, puro na mga karga. Ang isang mahigpit na paghabi na may mas malaking diameter ng wire ay nagpapanatili sa ibabaw ng dala na patag at pinipigilan ang mga bahagi na lumubog sa mga puwang sa pagitan ng mga cross rod.
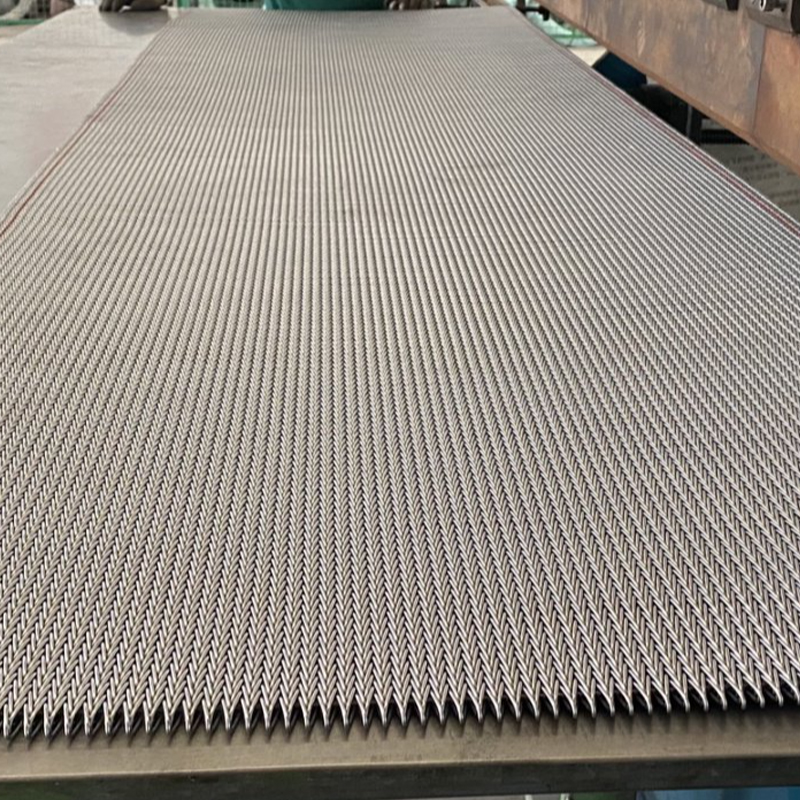 Bearing Quenching Furnace Mesh Belt na may Tight Weave Ang sinturon na ito ay itinayo upang magdala ng siksik, puro load mula sa mga bearing race at ring. Ang masikip na paghabi nito at mas malaking diameter ng wire ay nagpapanatili sa ibabaw na patag, na pinipigilan ang mga bahagi na lumubog sa mga puwang sa panahon ng pagsusubo. Tingnan ang Produkto →
Ang mga fastener ay maliit at madaling mawala sa pamamagitan ng bukas na mesh. Para sa mga nuts, bolts, at turnilyo, isang malapit-mesh construction ay ang praktikal na sagot; pinapanatili nito ang mga bahagi sa ibabaw habang pinapayagan pa rin ang init at pawiin ang media na maabot ang mga ito.
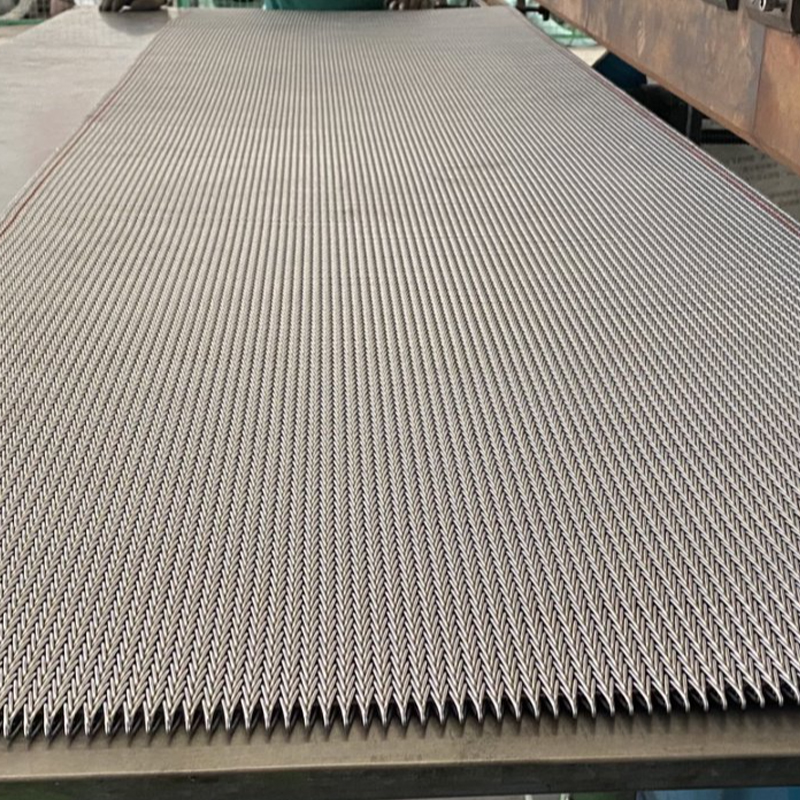 Close-Mesh Fastener Quenching Furnace Mesh Belt Dinisenyo para sa mga nuts, bolts, at turnilyo, ang sinturong ito ay gumagamit ng isang malapit na mesh na konstruksyon na nagpapanatili ng maliliit na fastener sa ibabaw habang pinapayagan pa rin ang init at pawiin ang media na maabot ang mga ito, na binabawasan ang pagkawala ng bahagi. Tingnan ang Produkto →
Ang mga bukal at iba pang nababaluktot na bahagi ay nangangailangan ng pare-parehong suporta sa buong haba nito upang maiwasan ang pagbaluktot sa panahon ng pag-init at pagsusubo. Ang isang patag, matatag na carrying surface ay mahalaga kaysa sa matinding init na paglaban para sa ganitong uri ng trabaho, at ang sinturon ay dapat na may sapat na tigas upang hindi mahulog ang mga dulo ng spring sa mesh.
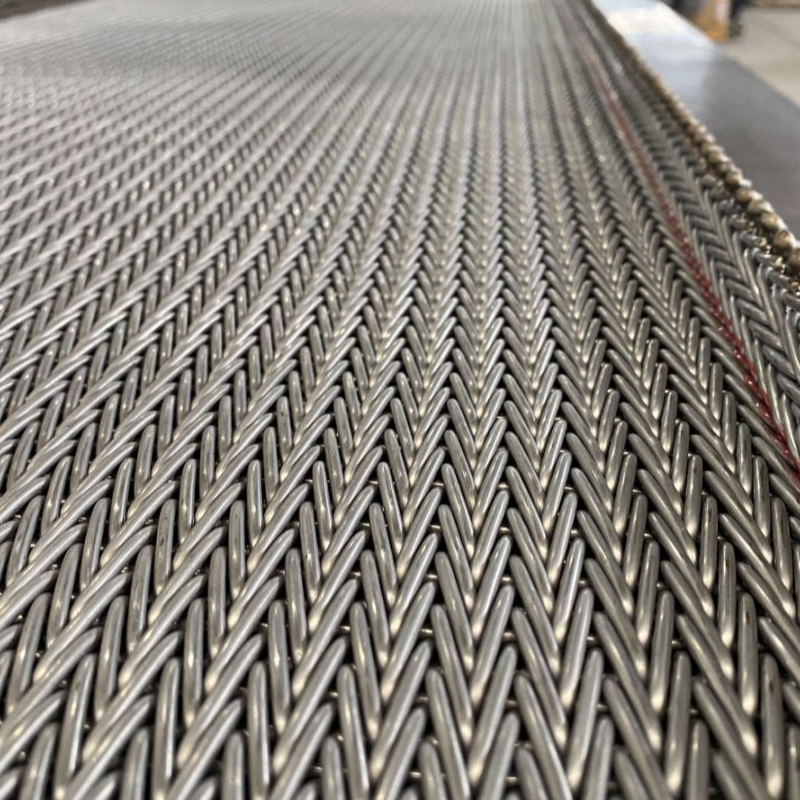 Rigid Spring Quenching Furnace Mesh Belt na may Flat na Ibabaw Ang sinturong ito ay nagbibigay ng pare-parehong suporta sa buong haba nito, na pinapanatili ang nababaluktot na mga bukal mula sa pagbaluktot sa panahon ng pag-init at pagsusubo. Ang matibay at patag na ibabaw nito ay pumipigil sa mga dulo ng tagsibol na bumaba sa mesh. Tingnan ang Produkto →
Praktikal na Pagpapanatili na Nagpahaba ng Buhay ng Sinturon
Kahit na ang isang mahusay na tinukoy na sinturon ay mabibigo nang maaga kung ang pagpapanatili ay napapabayaan. Tatlong gawi ang gumagawa ng pinakamalaking pagkakaiba:
- I-rotate ang sinturon sa isang nakaplanong iskedyul upang ipamahagi ang pagsusuot sa magkabilang gilid.
- Regular na linisin ang carryover build-up mula sa mesh at sprocket; Ang hardened scale ay nagsisilbing abrasive na nakakagiling sa wire.
- Ayusin ang pag-igting upang ang sinturon ay masubaybayan nang maayos sa pugon; ang sobrang pag-igting ay nagpapabilis ng pinsala sa gilid at gumapang.
Subaybayan ang pagpapahaba ng belt sa bawat maintenance stop at isulat ito. Ang isang biglaang pagtalon sa pagpahaba ay kadalasang ang unang senyales ng kilabot na magtatapos bilang isang bitak. Ang pagkuha nito nang maaga ay nagbibigay-daan sa iyong magplano ng kapalit sa halip na tumugon sa isang emergency breakdown.
Mga Tanong na Itatanong Bago Ka Mag-order
Bago mag-order, tanungin ang manufacturer para sa eksaktong grado ng alloy, ang pinakamataas na inirerekomendang tuluy-tuloy na temperatura ng pagpapatakbo, at ang inaasahang creep rate sa iyong running temperature. Itanong kung paano ginawa ang gilid at kung kaya nitong pangasiwaan ang sistema ng pagsubaybay ng iyong pugon. Hilingin ang timbang ng yunit — isang sinturon na mas magaan kaysa sa isang katulad na spec ay malamang na gumagamit ng mas manipis na wire o isang mas murang haluang metal.
Nakakatulong din itong ilarawan ang iyong aplikasyon ng paggamot sa init nang detalyado — hindi lang ang temperatura ng furnace, kundi ang geometry ng bahagi, pattern ng pag-load, at paraan ng quench. At bago tapusin ang detalye, suriin ang a gabay sa pagpili ng tamang heat treatment belt para makita ang mga tanong na nakalimutang itanong ng ibang mga maintenance team.
Ang hardening furnace mesh belt ay isang consumable item, ngunit ito ay hindi isang commodity. Kapag tinatrato mo ito bilang isang detalye ng engineering — na may totoong data sa alloy, weave, edge, at creep — pinahaba mo ang buhay ng sinturon, pinapahusay ang pagkakapare-pareho ng bahagi, at pinapanatili mong gumagalaw ang linya. Iyan ang pagkakaiba sa pagitan ng isang sinturon na gumagana lamang at isang sinturong tahimik na nagbibigay sa iyo ng downtime bawat taon.


