Ano ang Sintering Furnace Mesh Belt at Paano Ito Gumagana?
Ang isang copper-based na powder metallurgy line ay maaaring magmukhang perpektong stable sa loob ng ilang buwan. Pagkatapos, isang umaga, napansin ng operator ang sinturon na nakalaylay sa pagitan ng mga drive, mga bahaging gumagapang sa gitna, at mga pinong madilim na batik na lumilitaw sa mga sintered na ibabaw. Ang ugat na dahilan ay halos palaging pareho: ang sintering furnace mesh belt ay umabot na sa dulo ng kanyang kapaki-pakinabang na buhay, o hindi ito ang tamang sinturon para sa trabaho noong una.
Sa isang tuluy-tuloy na mesh belt sintering furnace, ang belt ay ang tanging bahagi na nakakaranas ng buong thermal journey. Ang furnace ay karaniwang nakaayos sa mga functional zone: isang drive unit, isang burn-off zone, ang high-temperature sintering zone, at isang water-jacketed cooling zone. Ang mga bahagi ay direktang nilalagay sa sinturon, nang walang mga bangka o tray, at dinadala sila ng sinturon sa bawat zone sa bilis na maaaring ayusin ng mga operator, karaniwang nasa pagitan ng 1.4 at 14 m/h depende sa proseso.
Ang direktang-load na disenyo na ito ay ang dahilan kung bakit ang mesh belt furnaces ay umiinit nang mas pare-pareho at gumagawa ng mas kaunting pagbaluktot ng bahagi kaysa sa walking beam o pusher furnace. Nangangahulugan din ito na ang sinturon ay nagdadala ng buong responsibilidad para sa katatagan ng bahagi mula sa temperatura ng silid hanggang sa sintering plateau at likod. Materyal, weave, edge treatment, at tension management lahat ay direktang pinapakain sa yield ng produkto at line uptime.
Iyon ang dahilan kung bakit tinatrato namin ang sinturon bilang bahagi ng proseso sa halip na isang consumable. Upang makita ang mga opsyon sa produkto na magagamit, maaari kang magsimula sa aming hanay ng sintering furnace mesh belt at pagkatapos ay paliitin ayon sa iyong partikular na proseso.
Pangunahing Uri ng Sintering Furnace Mesh Belts
Hindi lahat ng sintering belt ay magkapareho, at ang dahilan ay diretso: hindi lahat ng proseso ng sintering ay magkapareho. Ang bigat ng workpiece, temperatura ng sintering, furnace atmosphere, at mga kinakailangan sa surface finish ay nagbabago sa detalye ng belt. Ang mga sumusunod na pamilya ng proseso ay sumasaklaw sa karamihan ng mga aplikasyon na nakikita natin sa mga planta ng produksyon.
Powder metalurgy sintering belt
Ang mga bahagi ng PM na nakabatay sa bakal, nakabatay sa tanso, at nakabatay sa hindi kinakalawang na asero ay nagpapataw ng iba't ibang pangangailangan sa sinturon. Copper-based na mga bahagi sinter sa mas mababang temperatura ngunit maaaring siksik at mabigat; Ang mga bahaging nakabatay sa bakal at hindi kinakalawang na asero ay nangangailangan ng mas mataas na temperatura at itulak ang sinturon palapit sa limitasyon ng paggapang nito. Ang isang mahusay na kasanayan ay upang itugma ang density ng paghabi sa pinakamaliit na sukat ng bahagi na dapat suportahan, at upang itugma ang grado ng haluang metal sa pinakamataas na temperatura ng sintering. Para sa nakalaang linya ng produkto sa kategoryang ito, tingnan ang aming powder metalurgy sintering furnace mesh belt .
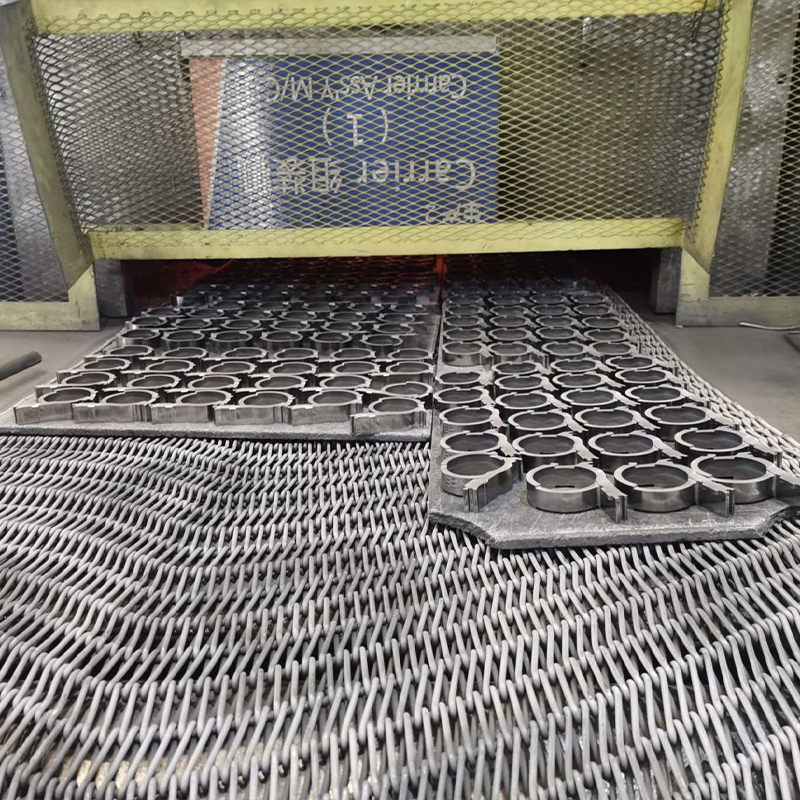 Custom Powder Metallurgy Sintering Furnace Mesh Belt Mga Manufacturer, Supplier Bilang mga supplier ng Powder Metallurgy Sintering Furnace Mesh Belt at mga tagagawa ng Powder Metallurgy Sintering Furnace Mesh Belt sa China, Yang... Tingnan ang Produkto →
Ceramic sintering belt
Ang mga electronic ceramics, kabilang ang mga filter, resonator, sensor, at mga espesyal na ceramic na bahagi, ay karaniwang sinter sa itaas ng 1100°C. Dapat suportahan ng sinturon ang maliliit, malutong na bahagi nang walang vibration habang pinapayagan ang mainit na gas na dumaloy nang pantay-pantay sa bawat bahagi. Ang mekanikal na pagkarga ay bihira ang naglilimita sa kadahilanan dito; thermal stability at kalinisan sa ibabaw ay.
Electronic component sintering belt
Ang mga circuit board, PLCC controller, at sensor package ay gumagalaw sa mga furnace na may mahigpit na tolerance sa temperatura. Nagiging kritikal ang dimensional stability ng belt dahil ang anumang pagbabago sa geometry ng belt ay naglilipat ng pagpoposisyon ng bahagi mula sa zone patungo sa zone at nagbabago sa thermal profile na nararanasan ng bawat bahagi. Ang hanay ng produkto para sa application na ito ay magagamit sa ilalim electronic component sintering furnace mesh belt .
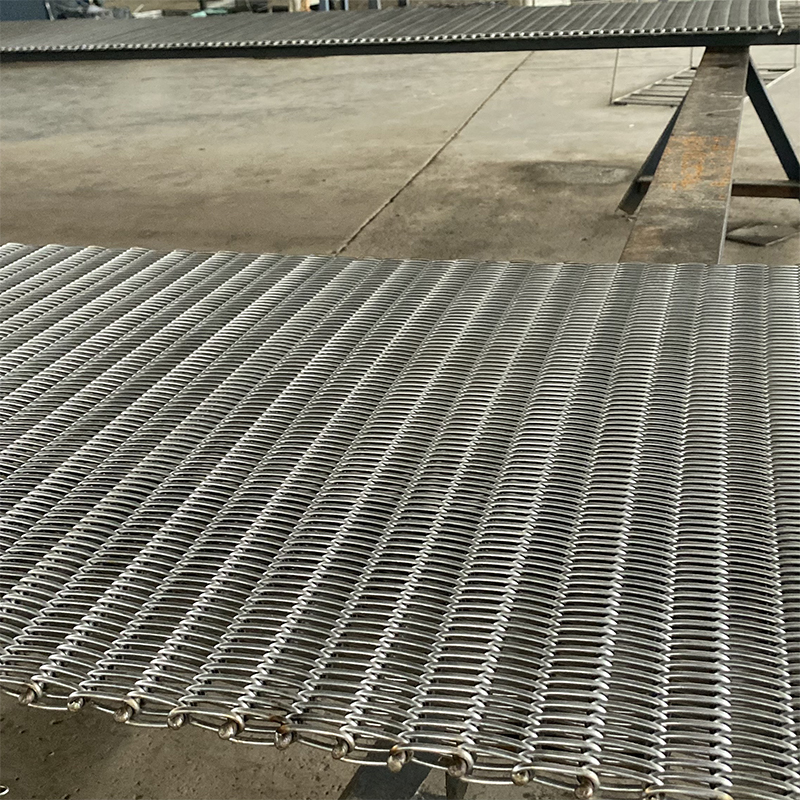 Custom Electronic Component Sintering Furnace Mesh Belt Manufacturers, Supplier Bilang mga supplier ng Electronic Component Sintering Furnace Mesh Belt at mga tagagawa ng Electronic Component Sintering Furnace Mesh Belt sa China... Tingnan ang Produkto →
Foamed nickel at photovoltaic sintering belt
Ang foamed nickel para sa mga electrodes ng baterya ay nangangailangan ng isang bukas na mesh na sumusuporta sa isang maselang espongha-tulad ng istraktura nang hindi ito minarkahan. Ang solar photovoltaic cell sintering ay nagdaragdag ng mahigpit na kinakailangan sa flatness at napakababang limitasyon sa kontaminasyon. Sa parehong mga kaso, mas pinipili ang sinturon para sa pag-uugali sa ibabaw nito kaysa sa kapasidad ng pagkarga nito.
Sintering Furnace Mesh Belt Materials: Paano Pumili ayon sa Temperatura at Atmospera
Ang pagpili ng materyal ay unang tanong sa temperatura at kapaligiran, at pangalawa ang tanong sa gastos. Ang pagpili ng grado na halos hindi nakaligtas sa iyong pinakamataas na temperatura ay hindi isang pagtitipid sa gastos; ito ang simula ng isang pagsisiyasat sa kabiguan. Ang talahanayan sa ibaba ay nagbubuod ng mga karaniwang ginagamit na pamilya ng haluang metal sa mga pang-industriyang sintering furnace, na may mga karaniwang hanay ng temperatura batay sa kasanayan sa industriya.
Karaniwang mga pamilya ng haluang metal na ginagamit sa sintering furnace mesh belt, na may gabay sa temperatura at kapaligiran batay sa pangkalahatang kasanayan sa industriya. | klase ng haluang metal | Karaniwang saklaw ng temperatura | Pagkatugma sa kapaligiran | Mga karaniwang kaso ng paggamit |
| SUS310S (25Cr-20Ni) | 900-1100°C | Nag-oxidizing, nitrogen-based | Pangkalahatang sintering, mga ceramic na bahagi |
| AISI314 (25Cr-20Ni, binago ng silikon) | 900-1100°C | Oxidizing | Mga ceramic at electronic na bahagi kung saan mahalaga ang pagsunod sa sukat |
| Mga haluang metal na nakabatay sa nikel | 1100-1250°C at mas mataas | Hydrogen, pagbabawas, halo-halong | Powder metalurgy, high-temperature ceramics |
Ang dahilan kung bakit napakahalaga ng grado ay kilabot. Sa itaas ng humigit-kumulang 900°C, ang mga hangganan ng butil sa austenitic na hindi kinakalawang na asero ay nagsisimulang dumausdos sa ilalim ng matagal na pagkarga, at ang sinturon ay dahan-dahang humahaba. Ang isang mas mababang grado ay maaaring makaligtas sa nominal na temperatura sa loob ng ilang linggo, ngunit ang creep rate nito ay mas mataas, kaya ang paunang pagtitipid sa pagbili ay nawawala sa downtime, pagpapalit ng gastos, at mga tinanggihang bahagi. Sa pagsasagawa, ang pinakamababang presyo na sinturon ay halos hindi ang pinakamababang sinturon.
Binabago ng kapaligiran ang lohika ng pagpili tulad ng temperatura. Sa hydrogen sintering, ang pagbabawas ng atmospera ay nag-alis ng proteksiyon na mga layer ng oxide na naiiba kaysa sa hangin, kaya ang katatagan ng haluang metal sa partikular na kapaligiran ay mahalaga. Sa mga kondisyon ng pag-oxidizing, ang nilalaman ng chromium ay nagtutulak ng paglaban sa sukat, habang ang nilalaman ng silikon ay nagpapabuti sa pagsunod sa sukat. Ang isang karampatang tagapagtustos ay dapat palaging humingi ng iyong komposisyon sa kapaligiran bago magrekomenda ng isang sinturon, at gayon din ang dapat mong gawin bago tanggapin ang isa.
Mga Karaniwang Mode at Pag-iwas sa Pagkabigo ng Sintering Furnace Mesh Belt
Tatlong failure mode ang account para sa karamihan sa mga napaaga na pagpapalit ng mesh belt. Ang pag-unawa sa mga ito ay nakakatulong sa iyong masuri ang isang problema habang ito ay isang senyales pa, bago ito maging isang shutdown.
Mataas na temperatura creep elongation
Sa mga temperaturang higit sa 900°C, ang pag-slide ng hangganan ng butil ay nagiging sanhi ng pagpapahaba ng sinturon sa paglipas ng panahon, karaniwang 3-8% depende sa pagkarga at temperatura. Ang mga nakikitang sintomas ay ang pagiging tamad, paglundag sa mga ngipin ng sprocket, at pagtakbo sa gitna. Ang pag-iwas ay nagsisimula sa isang materyal na grado na may sapat na lakas ng paggapang, nagpapatuloy sa tamang paunang pag-igting, at nagtatapos sa regular na pagsukat ng pagpahaba upang makapag-iskedyul ka ng pagpapalit bago ang hindi planadong paghinto.
Oxide scale spallation
Ang mga hindi kinakalawang na asero na sinturon ay bumubuo ng isang chromium oxide layer na nagpoprotekta sa base material. Sa ilalim ng thermal cycling, ang layer na ito ay nagiging malutong at natutunaw. Ang mga natuklap ay nahuhulog sa mga workpiece at nagiging naka-embed, na nagiging sanhi ng pagtanggi sa ibabaw, isang kritikal na pag-aalala sa ceramic at electronic component sintering. Ang isang sinturon na may mas nakadikit na sukat ng oxide, tulad ng isang nabagong grado ng silicon o isang haluang nakabatay sa nikel, ay nagpapababa sa panganib na ito. Para sa ceramic sintering, kung saan ang kontaminasyon ay ang nangingibabaw na problema, ang aming ceramic sintering furnace mesh belt ay dinisenyo na may eksaktong ganitong failure mode sa isip.
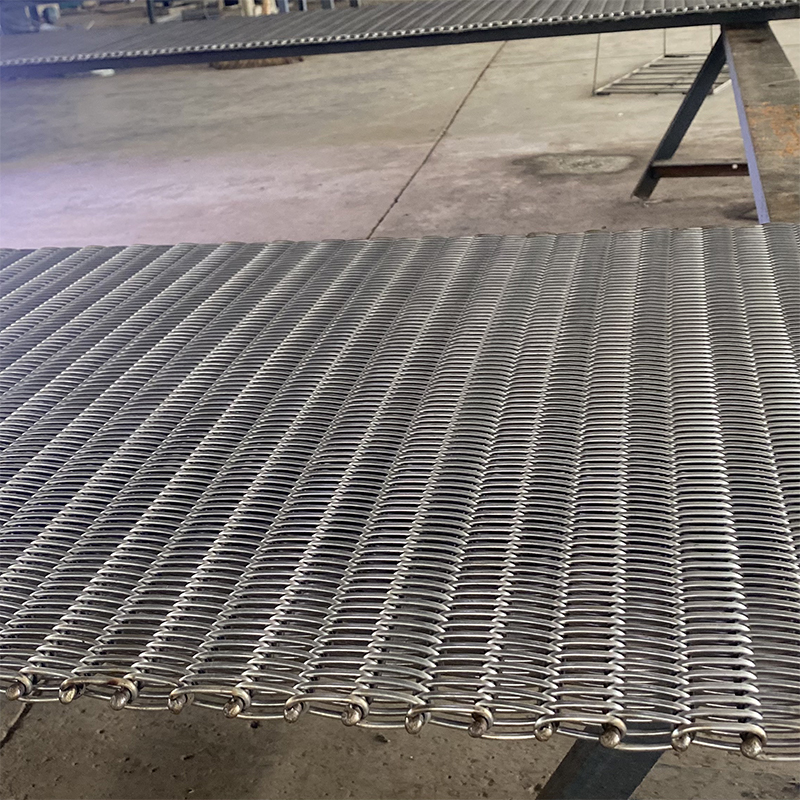 Custom Ceramic Sintering Furnace Mesh Belt Manufacturers, Supplier Bilang mga supplier ng Ceramic Sintering Furnace Mesh Belt at mga tagagawa ng Ceramic Sintering Furnace Mesh Belt sa China, Yangzhou Yafei Machinery... Tingnan ang Produkto →
Napaaga na bali
Kapag nasira nang husto ang sinturon bago ang inaasahang buhay nito, ang mga karaniwang dahilan ay ang maling pagpili ng materyal o lokal na labis na karga. Kung ang mga bahagi ay nakasalansan sa isang gilid ng sinturon, ang mga hibla sa gilid na iyon ay nagdadala ng higit sa kanilang pagkarga sa disenyo at mabilis na nakakapagod. Ang pare-parehong paglo-load ay hindi isang magandang detalye; ito ay kinakailangan sa pagpapahaba ng buhay na ganap na nasa kontrol ng operator.
Paano Palawigin ang Buhay ng Serbisyo ng Iyong Sintering Furnace Mesh Belt
Ang pagpapahaba ng buhay ng sinturon ay hindi nangangailangan ng kakaibang kagamitan o magastos na pag-retrofit. Ito ay nangangailangan ng disiplinadong gawain. Ang mga sumusunod na kasanayan ang aming inirerekomenda sa bawat halaman na nagtatanong sa amin kung bakit maagang nabigo ang kanilang sinturon.
- Itakda ang paunang pag-igting gamit ang isang wastong aparato sa pag-igting. Ang paghula ay humahantong sa alinman sa mga slack belt o over-tensioned belt, at parehong nagpapaikli ng buhay.
- Sukatin at itala ang pagpapahaba ng sinturon sa bawat paghinto ng pagpapanatili. Ang tumataas na trend ay ang pinakamaagang babala na makukuha mo.
- Ipamahagi ang mga bahagi nang pantay-pantay sa lapad ng sinturon. Ang lokal na konsentrasyon ng load ay ang pinakamabilis na ruta patungo sa napaaga na bali.
- Ayusin ang bilis ng sinturon upang tumugma sa proseso. Ang hindi kinakailangang thermal cycling mula sa pagpapatakbo ng belt nang mas mabilis kaysa sa kinakailangan ay nagpapabilis ng oxide scale spallation.
- Siyasatin ang suot sa gilid at i-drive ang sprocket engagement buwan-buwan. Mabilis na kumakalat ang pinsala sa gilid at pinipilit ang buong pagpapalit ng sinturon.
- Panatilihin ang isang tala ng pagpapanatili para sa bawat sinturon. Ang mga halaman na sumusubaybay sa kasaysayan ng sinturon ay patuloy na hinuhulaan ang pagpapalit ng mas mahusay at maiwasan ang hindi planadong paghinto.
Ito ay mga gawi, hindi mga pamumuhunan sa kapital. Sa aming karanasan, ang mga halaman na tinatrato ang sinturon bilang bahagi ng proseso sa halip na isang hindi maiiwasang gastos ay nakakakuha ng pinakamahabang buhay ng serbisyo mula sa bawat sinturon.
Paano Pumili ng Supplier ng Sintering Furnace Mesh Belt
Ang tunay na tanong kapag pumipili ng isang supplier ay hindi kung ang isang vendor ay makakapaghabi ng metal belt. Maraming pwede. Ang tanong ay kung naiintindihan ng vendor ang iyong proseso ng sintering nang sapat upang irekomenda ang tamang sinturon para dito, at kung mayroon silang kakayahan sa engineering upang suportahan ang rekomendasyong iyon.
Gamitin ang checklist na ito kapag sinusuri ang isang supplier:
- Ise-segment ba nila ang kanilang linya ng produkto ayon sa proseso, o nagbebenta ba sila ng parehong sinturon para sa bawat furnace?
- Maaari ba nilang ipaliwanag kung bakit ang isang mabigat na bahagi ng PM na nakabatay sa bakal ay nangangailangan ng ibang habi at haluang metal kaysa sa isang marupok na ceramic na filter?
- Mayroon ba silang kakayahan sa pagproseso at pagmamanupaktura ng kagamitan, o isang bahay-kalakal lang ba sila?
- Nagtatanong ba sila tungkol sa iyong furnace atmosphere, operating temperature, at part weight bago mag-quote?
- Sinusuportahan ba nila ang kanilang trabaho gamit ang application-specific engineering documentation?
Ang mga tanong na ito ay naghihiwalay sa mga nagbebenta ng commodity belt mula sa mga kasosyong nakatuon sa proseso. Ang isang supplier na sumasagot sa kanila nang maayos ay makakatulong din sa iyo na maiwasan ang mga mode ng pagkabigo na inilarawan sa itaas. Bilang isang halimbawa kung paano namin iniisip ito sa Yafei, hinihikayat ka naming suriin ang aming mga aplikasyon ng pulbos na metalurhiya page, na nagpapakita ng aming pagtuon sa proseso sa ibaba ng agos sa halip na sa sinturon lamang.
Matatagpuan ang Yafei Machinery Manufacturing sa Yiling Industrial Park, Yangzhou. Nagsimula kami bilang isang pabrika ng metal mesh belt at naging isang pribadong kumpanya ng teknolohiya na may mga kakayahan sa pagproseso at pagmamanupaktura ng kagamitan. Ang aming mga linya ng produkto ay naka-segment ayon sa proseso ng downstream, at nagbibigay kami ng teknikal na dokumentasyon sa English, Russian, at Arabic para sa mga internasyonal na customer.
Konklusyon: Itugma ang Belt sa Iyong Proseso, Hindi ang Kabaligtaran
Kung mayroong isang takeaway mula sa gabay na ito, ito ay ang sinturon ay dapat piliin batay sa iyong sintering temperatura, kapaligiran, mga katangian ng workpiece, at downtime na badyet, hindi ang kabaligtaran. Ang grado ng materyal, pagtatayo ng paghabi, paggamot sa gilid, at pamamahala ng tensyon ay lahat ay nakakatulong sa kabuuang halaga ng pagmamay-ari sa buong buhay ng sinturon.
Ang isang supplier na nagtatanong tungkol sa iyong mga bahagi bago magbigay ng isang quote ay isang supplier na dapat kausapin. Ipadala sa amin ang iyong mga parameter ng proseso, kabilang ang bahaging materyal, temperatura ng sintering, kapaligiran, lapad ng sinturon, at kasalukuyang buhay ng sinturon, at magbibigay kami ng partikular na rekomendasyon sa halip na isang pangkaraniwang sagot sa catalog. Para sa higit pang lalim sa mga pamantayang saklaw dito, maaari mo ring basahin ang aming detalyadong pamantayan sa pagpili ng sintering furnace mesh belt .


