Isang planta ng lalagyan ng salamin na kilala namin ang nagpapatakbo ng annealing lehr nito sa buong orasan at pinapalitan ang furnace mesh belt tuwing walong buwan. Hindi napudpod ang sinturon sa pagdadala ng mga bote; unti-unting umunat ang alambre hanggang sa naanod ang sinturon sa isang tabi at ang mga gilid nito ay nagkuskos sa lehr frame. Ang pattern na iyon ay karaniwan, at ito ay bihirang "kasalanan" ng sinturon. Karamihan sa mga napaaga na pagkabigo ay nagbabalik sa isang mismatch na ginawa sa yugto ng espesipikasyon: isang wire grade na pinili laban sa maling peak temperature, isang habi na hindi maaaring ibaluktot sa paligid ng mga drum na aktwal na nilagyan, o isang istraktura sa gilid na hindi kayang dalhin ang tunay na load.
Ang konklusyon sa harap: kumuha ng tatlong bagay na tama at ang sinturon ay tumatakbo nang maraming taon. Itugma ang materyal sa pinakamainit na temperatura ng zone, itugma ang paghabi at pitch sa iyong mga diameter ng drum at pagkarga sa bawat metro kuwadrado, at itugma ang gilid sa kung paano hinihimok ang sinturon. Ang lahat ng iba pa, kabilang ang presyo, ay pangalawa. Ipinapaliwanag ng gabay na ito kung ano talaga ang natitira sa isang annealing furnace mesh belt, kung paano gumagana ang mga pagpipilian sa paghabi at materyal sa pagsasanay, at kung saan magkasya ang mga espesyal na sinturon para sa salamin, metal, at hindi kinakalawang na asero na pagsusubo.
Ano ang Dapat Mabuhay ng isang Annealing Furnace Mesh Belt
Pinapainit ng Annealing ang isang workpiece sa isang tinukoy na temperatura, hinahawakan ito doon, pagkatapos ay pinapalamig ito sa isang kinokontrol na bilis upang mapawi ang panloob na stress o mapahina ang materyal. Sa isang tuloy-tuloy na linya, ang mesh belt ay parehong conveyor at isang piraso ng furnace furniture. Ito ay bumabad sa mainit na sona, lumalamig sa paglabas, at muling pumapasok sa mainit na sona, inuulit ang pag-ikot na iyon bawat ilang minuto, araw at gabi.
Tatlong kahihinatnan ang sumunod. Una, ang sinturon ay hindi kailanman tumatakbo sa isang temperatura; umiikot ito, at ang thermal cycling ang nakakapagod sa wire. Pangalawa, ang sinturon ay nagdadala ng karga sa temperatura, kung saan ang hindi kinakalawang na asero ay nagtataglay lamang ng isang bahagi ng lakas ng temperatura ng silid nito, kaya ang isang sinturon na may sukat para sa malamig na pagkarga ay magiging mainit. Pangatlo, mahalaga ang atmospera: ang mga paghahalo ng hangin, hydrogen, o nitrogen-hydrogen ay nangangailangan ng magkaibang pag-uugali sa ibabaw mula sa sinturon.
Tinatayang mga bintana ng temperatura sa antas ng sinturon para sa karaniwang gawaing pagsusubo; laki ang sinturon para sa pinakamainit na zone, hindi ang average ng linya. | Workpiece / proseso | Karaniwang temperatura sa antas ng sinturon | Key demand sa sinturon |
| Mga bote at garapon na salamin | 500-620°C | Flatness sa ilalim ng pagbibisikleta; matatag na paglalakbay sa bote |
| Medikal at laboratoryo na salamin | 500-630°C | Malinis na ibabaw; walang marka ng malambot na salamin |
| Pantanggal ng stress sa produktong metal | 350-650°C | Katamtamang pagkarga; maaasahang pagsubaybay |
| Mga bahagi ng tanso at tanso | 450-700°C | pare-pareho ang bilis; kontrol ng oksihenasyon |
| Hindi kinakalawang na asero solusyon pagsusubo | 900-1100°C | Gumapang at paglaban sa oksihenasyon sa tuktok |
Weave Structure: Kung Saan Nagsisimula ang Karamihan sa Mga Pagkakamali sa Pagpili
Ang grado ng materyal ay nakakakuha ng pansin, ngunit ang istraktura ng paghabi ay karaniwang nagpapasya kung gaano katagal ang isang sinturon. Isang balanseng weave, ang double-spiral pattern na ginagamit sa karamihan ng mga annealing lines, madaling nabaluktot at nababagay sa mas maliliit na drum at mas magaang karga. Ang isang rod-reinforced weave ay nagdaragdag ng mga cross rod na sinulid sa pamamagitan ng mga spiral, na lumalaban sa pagpahaba sa ilalim ng mas mabibigat na load at mas mataas na temperatura, sa ilang gastos sa flexibility.
Dalawang detalye ng istruktura ang nararapat na partikular na atensyon sa panahon ng pagkuha. Ang una ay ang diameter ng drum: bilang panuntunan ng hinlalaki, ang pinakamaliit na drum ay dapat na mga 12 hanggang 20 beses ang diameter ng spiral wire para sa isang balanseng-weave belt. Pilitin ang sinturon sa paligid ng mas maliit na radius at tumigas ang wire sa liko, pagkatapos ay pumutok sa unang mainit na zone. Ang pangalawa ay ang gilid. Ang mga welded o knuckled na gilid ay angkop sa karamihan ng mga glass lehrs; ang mga gilid ng chain ay nagbibigay ng positibong drive para sa mas mabibigat na pagkarga ng metal at mas mahabang sinturon, kung saan ang pagkikiskisan lamang ay hahayaan ang sinturon na madulas o gumala.
Mas mahalaga din ang bukas na lugar kaysa sa inaasahan ng mga mamimili. Ang isang mas siksik na paghabi ay nagbabago kung paano naaabot ng init at proteksiyon na gas ang ibabaw ng produkto. Kung umaasa ang iyong proseso sa convection o daloy ng atmospera, ituring ang bukas na lugar bilang isang detalye, hindi isang detalye.
Ang isang praktikal na landas sa pagpili ay ganito ang hitsura:
- Peak zone hanggang sa humigit-kumulang 700°C, magaan na pagkarga: balanseng paghabi sa karaniwang 304-grade wire.
- Mga karaniwang linya: glass lehrs, stress-relief furnaces.
- 700 hanggang 1000°C, o mas mabigat na load: rod-reinforced weave sa mas mataas na chromium-nickel grade.
- Mga karaniwang linya: tanso at tanso na pagsusubo, pagsusubo ng produktong metal.
- Higit sa 1000°C, o proteksiyon na kapaligiran: siksik na high-temperature weave na maingat na itinugma sa diameter ng drum.
- Karaniwang mga linya: hindi kinakalawang na asero solusyon pagsusubo, maliwanag pagsusubo.
Mga Materyal na Grado at Ang Kanilang Mga Limitasyon sa Praktikal
Karamihan sa mga annealing belt ay tumatakbo sa austenitic stainless wire, at ang mga linya ng paghahati ay nakabatay sa temperatura. Ang karaniwang 304-grade wire ay humahawak ng humigit-kumulang 750°C nang tuluy-tuloy sa hangin, na sumasaklaw sa karamihan ng glass at metal-product annealing. Sa pagitan ng humigit-kumulang 450°C at 850°C, 304 ay nagiging sensitize, ibig sabihin, ang mga chromium carbide ay namuo sa mga hangganan ng butil; ito ay bihirang mahalaga sa loob ng malinis na hurno ngunit magiging may-katuturan kung ang sinturon ay makakita ng corrosive na paghuhugas o condensation.
Sa itaas ng humigit-kumulang 800°C, ang oxidation ay nagiging life-limiting factor, at ang mas matataas na chromium-nickel grade gaya ng 310S o 314 ay mayroong protective oxide scale hanggang sa humigit-kumulang 1050-1150°C depende sa grado. Para sa tuluy-tuloy na operasyon na lampas sa saklaw na iyon, ang mga high-nickel alloy ang karaniwang sagot, at ang presyo ng sinturon ay tumataas nang naaayon. Para sa maliwanag na pagsusubo sa ilalim ng hydrogen o nitrogen-hydrogen na mga atmospheres, tumukoy ng malinis, walang sukat na ibabaw ng sinturon, dahil ang anumang sukat na nahuhulog sa loob ng furnace ay dumapo sa iyong produkto.
Pagtutugma ng Belt sa Workpiece
Inaayos ng Yangzhou Yafei ang hanay ng annealing belt nito sa pamamagitan ng workpiece sa halip na sa pamamagitan ng generic na weave chart, at iyon ang tamang paraan para tukuyin: ang parehong temperatura ng furnace ay lumilikha ng ibang mga pangangailangan depende sa kung ano ang sumasakay sa belt. Ang buong hanay, na sumasaklaw sa mga bote ng salamin, basong medikal, mga produktong metal, at mga produktong hindi kinakalawang na asero, ay kinokolekta sa 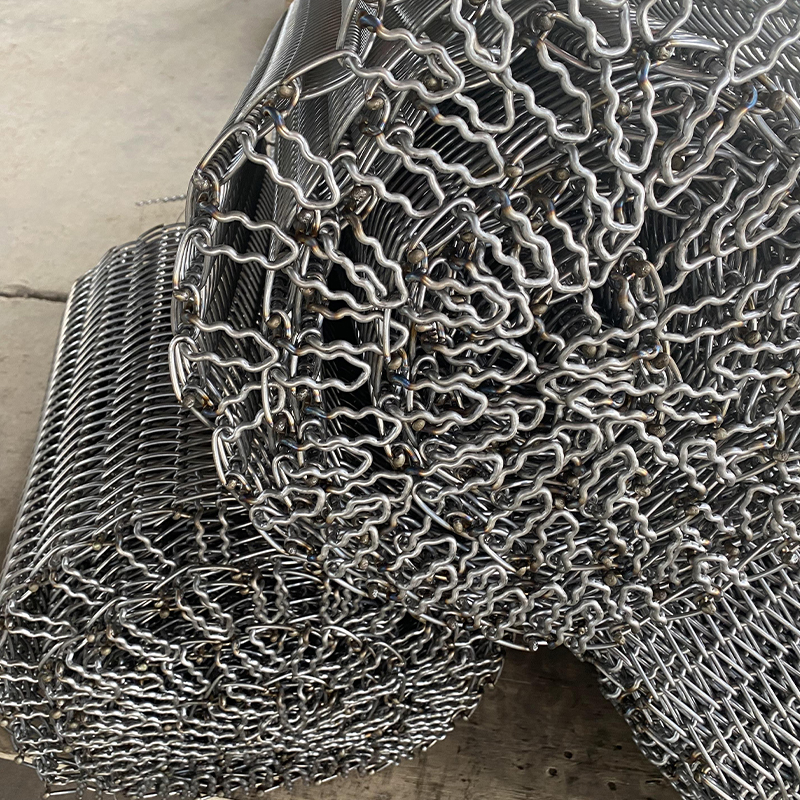 Mga Manufacturer ng Annealing Furnace Mesh Belt Mesh belt ng annealing furnace para sa mga produktong medikal na salamin Ang mesh belt ng annealing furnace para sa mga produktong medikal na salamin ay gawa sa imp... Tingnan ang Produkto → pahina ng kategorya.
Pagsusubo ng bote ng salamin at lalagyan
Ang mga sinturon ng Lehr para sa mga bote at garapon ay inuuna ang patag at matatag na paglalakbay sa matinding temperatura. Ang mga bote ay pumapasok sa lehr na malambot, at ang isang sinturon na bumubunggo sa isang tahi o mga dalisdis sa gilid ay maglalagay sa mga magaan na lalagyan. Ang pare-parehong spiral pitch at isang mahusay na suportadong gilid ay mahalaga gaya ng grado ng wire dito, dahil ang pagkabigo na iyong pinipigilan ay isang paghinto ng produksyon, hindi isang sirang wire.
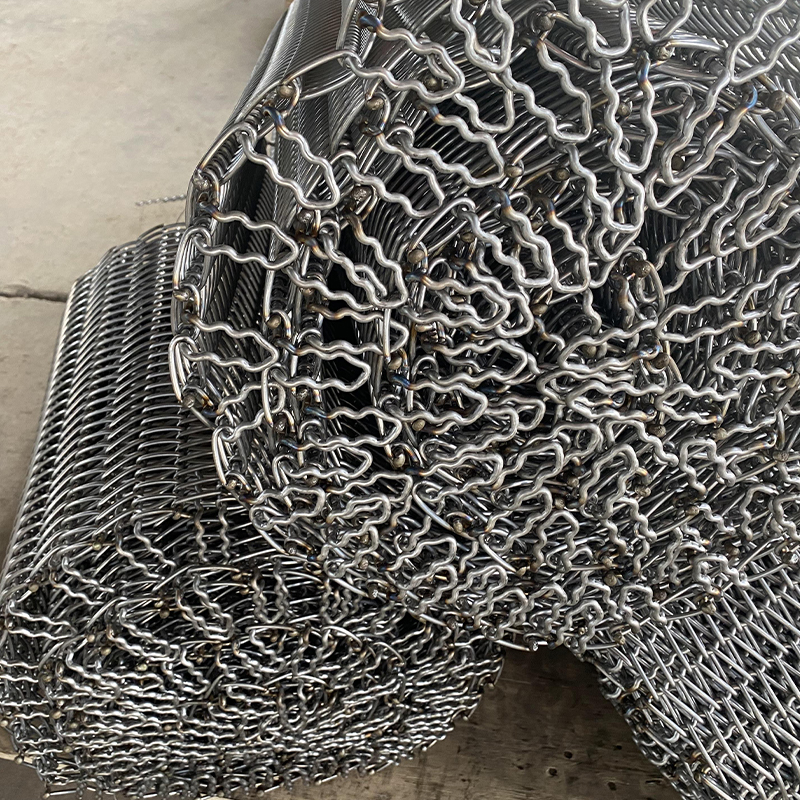 Glass bottle annealing furnace mesh belt Copper-Based Sintering Furnace Mesh Belt Tingnan ang Produkto →
Hindi kinakalawang na asero pagsusubo ng produkto
Ang mga produktong hindi kinakalawang na nakakapag-solusyon ng solusyon gaya ng mga tasa, kagamitan sa kusina, at mga kabit ng tubo ay nagtutulak sa temperatura ng sinturon patungo sa 1000°C at higit pa. Sa antas na iyon, pinamamahalaan ng creep at oxidation ang buhay ng sinturon, kaya ang weave ay nangangailangan ng reinforcement at ang wire ay nangangailangan ng isang grado na ang oxide scale ay nananatiling buo cycle pagkatapos ng cycle. Ang mga sinturon para sa serbisyong ito ay dapat palaging naka-quote laban sa temperatura ng peak zone, hindi sa average ng setpoint.
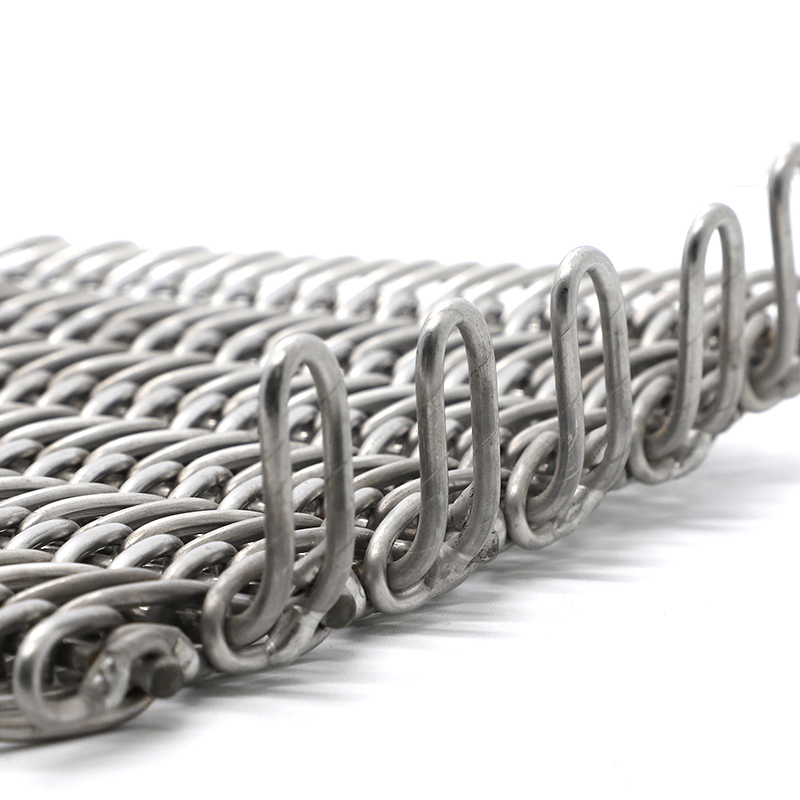 Mga produktong hindi kinakalawang na asero pagsusubo ng pugon mesh belt Fastener quenching furnace mesh belt Tingnan ang Produkto →
Medikal na salamin at malinis na proseso
Ang medikal at laboratoryo na salamin ay nagdaragdag ng isang kinakailangan sa ibabaw: ang sinturon ay hindi dapat markahan ang malambot na salamin, at hindi ito dapat magbuhos ng mga particle sa malinis na mga produkto. Ang mas pinong paghabi na may makinis na mga ibabaw ng kawad ay karaniwan, at ang mga tagubilin sa paglilinis para sa sinturon ay dapat na napagkasunduan bago ihatid, dahil ang isang kontaminadong sinturon ay makakahawa sa isang buong singil.
Mga Mode ng Pagkabigo at Checklist ng Pagkuha
Mga pagkabigo ng sinturon sa pagsusubo ng cluster ng serbisyo sa apat na pattern. Lumilitaw ang creep at elongation bilang unti-unting pagsubaybay sa drift at take-up na nauubusan ng paglalakbay; medyo humahaba ang mga sinturon, kaya kumpirmahin na ang iyong take-up ay may ekstrang hanay at i-order ang sinturon sa tamang haba ng paunang. Ang thermal fatigue ay nakakasira ng wire sa drum bend, na halos palaging nangangahulugan na ang drum ay masyadong maliit para sa pitch. Lumalabas ang oksihenasyon bilang mga scale flakes sa produkto, na kritikal sa maliwanag na pagsusubo. Ang mga gilid ng kulot ay nagpapaikut-ikot sa mga gilid ng sinturon pagkatapos ng paulit-ulit na overheating, kadalasan kapag ang mga side zone ng furnace ay tumatakbo nang mas mainit kaysa sa gitna. Wala sa mga ito ang kakaiba, at lahat ng mga ito ay mahuhulaan sa oras ng pagtutukoy.
Bago ka mag-order, suriin ang checklist na ito:
- Sabihin ang peak zone temperature at ang cycle profile, hindi lang ang salitang "annealing."
- Ibigay ang pagkarga sa bawat metro kuwadrado, kasama ang sariling timbang ng sinturon sa temperatura.
- Magbigay ng mga diameter ng drum sa magkabilang dulo at sa hanay ng pagkuha.
- Ipahayag ang kapaligiran: hangin, hydrogen, o isang nitrogen-hydrogen mix.
- Ayusin ang lapad, pitch, uri ng gilid, at ekstrang haba sa pagsulat.
- Hilingin ang sertipiko ng wire mill at ang sheet ng pagtutukoy ng weave.
- Humiling ng reference na data ng buhay mula sa isang maihahambing na linya kung saan ito umiiral.
Ang isang annealing furnace mesh belt ay isang consumable component, ngunit ang pagkakaiba sa pagitan ng isang walong buwang sinturon at isang tatlong taong sinturon ay halos palaging napagpasyahan sa detalye: pinakamainit na zone na temperatura, paghabi at pitch kumpara sa diameter ng drum, pagkarga, at kapaligiran. Tukuyin ang apat na iyon, bumili laban sa mga sertipiko sa halip na mga adjectives ng katalogo, at ang sinturon ay magiging isa sa mga predictable na item sa iyong iskedyul ng pagpapanatili.
Para sa konteksto kung saan nakaupo ang pagsusubo sa tabi ng mga linya ng quenching, tempering, at normalizing, tingnan ang aming pangkalahatang-ideya ng mga application ng heat treatment mesh belt. At kung gagawa ka ng detalye sa mga uri ng furnace, ang gabay sa industriya sa kung paano pumili ng tamang heat treatment mesh belt ay sumasaklaw sa pamantayan sa pagpili nang mas malalim.


