Ang isang hardening furnace mesh belt na nabigo pagkatapos ng anim na buwan sa halip na ang inaasahang dalawang taon ay bihirang isang random na kaganapan. Ang mga paghinto ng linya, ang mga maiinit na bahagi ay nakatambak sa mga transfer bin, at ang muling paggawa mula sa tangke ng pamatay ay lahat ay tumuturo sa parehong dahilan: ang sinturon ay pinili para sa sobre ng furnace kaysa sa mga bahagi, load, at thermal cycle na kailangan nitong dalhin. Kunin ang laban na iyon sa simula, at ang sinturon ay maaaring tumakbo nang maraming taon nang may predictable na pagpapanatili. Magkamali, at walang maingat na operasyon ang makakapag-save nito.
Ang isang tumigas na furnace mesh belt ay dapat makaligtas sa bawat paglilipat
Ang isang tuluy-tuloy na hardening furnace ay gumagalaw ng mga bahagi sa isang nakapirming sequence: load zone, austenitizing heat zone, quench, wash, at temper. Ang mga bearing race, fastener, spring, at karaniwang bahagi ay karaniwang nakikita ang mga temperatura ng heat-zone sa pagitan ng 800 at 950 degrees Celsius, depende sa grado ng bakal at kapal ng seksyon. Ang sinturon ay ang tanging bahagi na naglalakbay sa buong ikot. Ito ay pinainit, ibinubuhos sa langis, tubig, o polymer quench, mabilis na pinalamig, pagkatapos ay pinainit muli.
Ang paulit-ulit na thermal shock na iyon ang naghihiwalay sa mga hardening belt mula sa mga belt na ginagamit sa pagsusubo o pagpapatuyo. Ang mabilis na paglamig ay kinokontrata ang ibabaw ng wire nang mas mabilis kaysa sa core, na bumubuo ng cyclic stress na unti-unting nagpapatigas sa materyal. Kasabay nito, ang sinturon ay nagdadala ng isang siksik na pagkarga ng maliliit na bahagi na dapat manatiling matatag sa pamamagitan ng quench zone habang ang quenchant ay malayang umaagos sa mesh. Mahalaga rin ang bilis ng sinturon, dahil kinokontrol nito ang oras ng pagbabad sa heat zone at oras ng immersion sa quench. Ang isang sinturon na idinisenyo para sa isang light annealing line ay bihirang makakaligtas sa kumbinasyong ito ng temperature swing, mechanical load, at quench exposure.
Itinakda ng wire material, weave, at edge construction ang performance ceiling
Tatlong desisyon sa istruktura ang tumutukoy kung gaano katagal ang isang hardening belt: ang haluang metal, ang pattern ng paghabi, at ang disenyo ng gilid. Ang mga hindi kinakalawang na asero na lumalaban sa init na may mas mataas na chromium at nickel na nilalaman ay lumalaban sa oksihenasyon sa mga temperatura ng heat-zone at mas mahusay na bumabawi pagkatapos ng mabilis na paglamig. Kinokontrol ng diameter ng wire ang parehong lakas at thermal mass. Ang mas makapal na kawad ay nagdadala ng mas mabibigat na karga at lumalaban sa pagbaluktot, ngunit sumisipsip din ito ng mas maraming init at maaaring makagambala sa pag-init at pagsusubo ng mga bahagi nang direkta sa itaas nito. Binabalanse ng tamang sukat ng wire ang lakas ng sinturon laban sa kahusayan ng proseso.
Naaapektuhan ng weave pattern ang load support at quenchant flow. Ang isang siksik at makinis na ibabaw ay pumipigil sa maliliit na bahagi mula sa pagbagsak o pagkakadikit sa pagitan ng mga siwang, habang ang isang mas bukas na istraktura ay nagbibigay-daan sa mabilis na pagtakas ng langis at tubig. Ang mga compound weaves at reinforced spiral constructions ay nagdaragdag ng katatagan para sa malalawak na sinturon na nagdadala ng hindi pantay na mga karga. Ang pagtatayo ng gilid ay nararapat na espesyal na pansin dahil ang mga gilid ay kung saan unang lumilitaw ang mga basag na nakakapagod. Ang isang reinforced o welded edge ay lumalaban sa tensyon at mga puwersang sumusubaybay na unti-unting pumupunit sa isang simpleng gilid ng gilid.
Iba-iba ang listahan ng mga supplier sa mga opsyong ito, kaya ang praktikal na tanong ay hindi kung aling sinturon ang may pinakamakapal na wire, ngunit kung aling kumbinasyon ng haluang metal, weave, at gilid ang tumutugma sa mga kondisyon ng operating ng isang partikular na linya ng hardening.
Itugma ang disenyo ng sinturon sa workload bago ihambing ang mga presyo
Ang mga presyo ng sinturon ay madaling ihambing; mga gastos sa pagpapatakbo ay hindi. Ang pinakamurang sinturon para sa isang partikular na lapad ng pugon ay maaaring ang pinakamahal kapag nangangahulugan ito ng pagpapalit ng sinturon nang dalawang beses nang mas madalas o pagkawala ng mga bahagi sa tangke ng pamatay. Trabaho muna ang mga parameter ng proseso, pagkatapos ay itugma ang pagkakabuo ng sinturon sa kanila.
- Kumpirmahin ang maximum na bigat ng bahagi at ang density ng pagkarga sa kilo bawat metro kuwadrado.
- Tukuyin ang temperatura ng heat-zone, ang oras ng pagbabad, at ang quench medium, kasama kung ang furnace atmosphere ay proteksiyon o nag-o-oxidize.
- Suriin ang butas ng mesh laban sa pinakamaliit na bahagi upang ang mga bahagi ay hindi mahulog o masira sa mga butas.
- I-verify ang drive at take-up arrangement, dahil nagbabago ang edge stress sa drum diameter at tracking alignment.
- Tanungin ang tagagawa ng sinturon kung anong buhay ng serbisyo ang inaasahan nila sa ilalim ng mga eksaktong kondisyong iyon.
Ang iba't ibang pamilya ng workpiece ay humahantong sa iba't ibang disenyo ng sinturon, at dito nagkakaroon ng halaga ang isang supplier na may karanasan sa proseso. Ang mga linya ng fastener, halimbawa, ay karaniwang nangangailangan ng isang siksik at matatag na carrying surface para sa magkahalong load ng bolts, nuts, at washers, kaya naman maraming mga tindahan ang nagpapatakbo ng purpose-built. fastener quenching furnace mesh belt . Ang mga tagagawa ng bearing ay nakikitungo sa mabibigat, malapit na naka-pack na load at matinding thermal cycling, kaya a tindig pagsusubo furnace mesh belt na may mas matibay na wire at reinforced na mga gilid ay karaniwang ang mas ligtas na panimulang punto. Ang mga gumagawa ng spring ay humahawak ng maliliit, madaling gusot na mga bahagi na nangangailangan ng masikip na bukas at makinis na ibabaw, na gumagawa ng a spring quenching furnace mesh belt ang natural na unang pagpipilian.
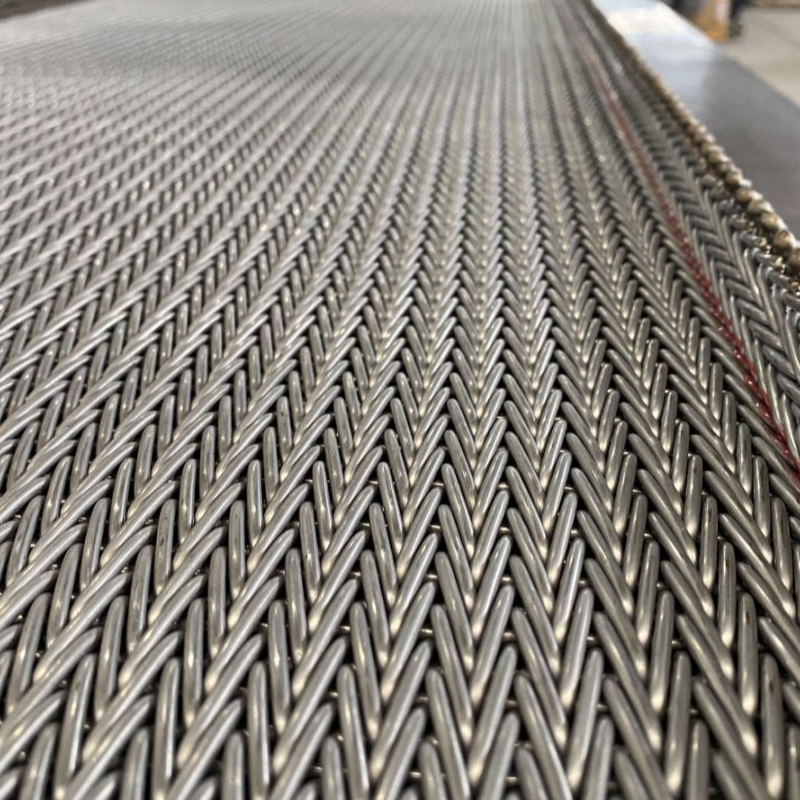 Wholesale Spring quenching furnace mesh belt Mga Supplier, Pabrika - Yangzhou Yafei Ang Yangzhou Yafei Machinery Manufacturing Co., Ltd ay China wholesale Spring quenching furnace mesh belt suppliers at factory, mga detalye:Ang ... Tingnan ang Produkto →
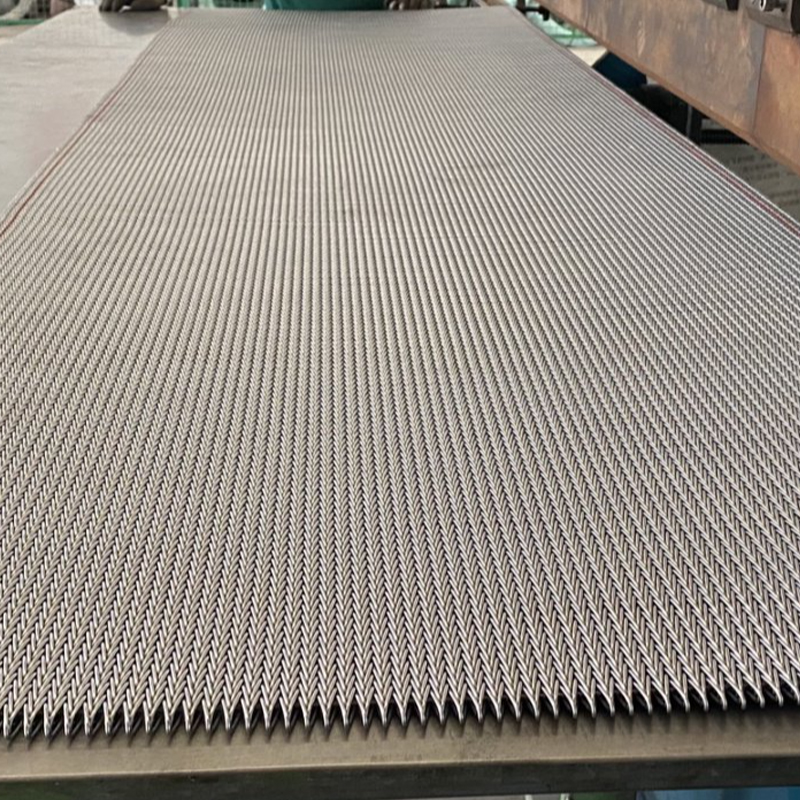 Wholesale Bearing quenching furnace mesh belt Mga Supplier, Pabrika - Yangzhou Yafe Ang Yangzhou Yafei Machinery Manufacturing Co., Ltd ay China wholesale Bearing quenching furnace mesh belt suppliers at factory, mga detalye:Ang... Tingnan ang Produkto →
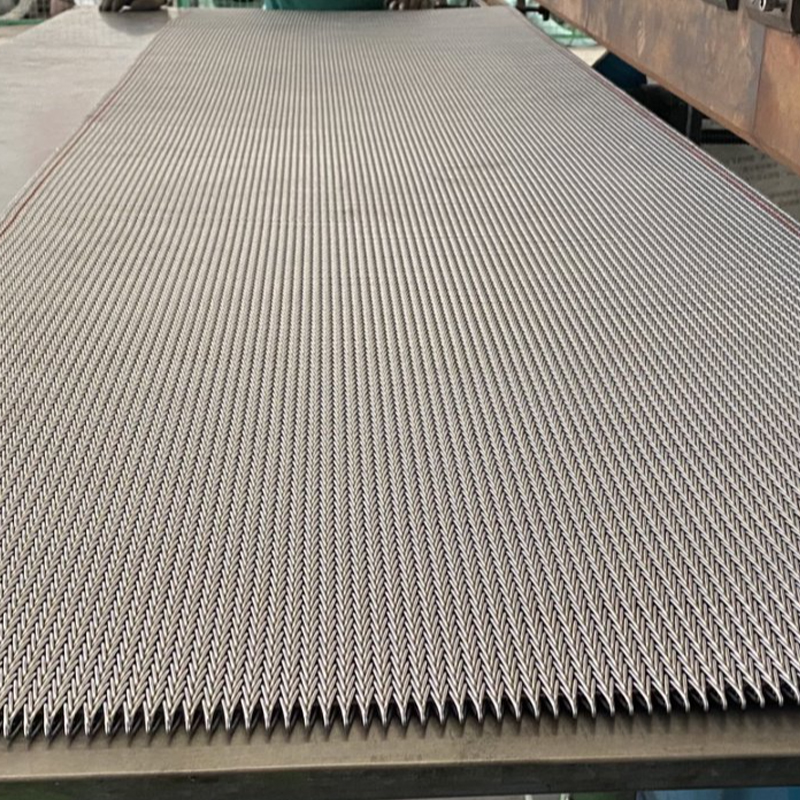 Wholesale Fastener quenching furnace mesh belt Mga Supplier, Pabrika - Yangzhou Yaf Ang Yangzhou Yafei Machinery Manufacturing Co., Ltd ay China wholesale Fastener quenching furnace mesh belt supplier at factory, mga detalye: Th... Tingnan ang Produkto →
Para sa mas malawak na pagtingin sa kung paano nagmamapa ang pagtatayo ng sinturon sa iba't ibang proseso ng thermal, tingnan ang aming Pangkalahatang-ideya ng mga application ng heat treatment , na naghahambing sa mga pangunahing uri ng pugon at ang kanilang mga kinakailangan sa sinturon.
Mga karaniwang mode ng pagkabigo at kung paano maiwasan ang mga ito
Karamihan sa mga pagkabigo ng mesh belt ay sumusunod sa ilang nakikilalang pattern. Ang maagang pagkilala sa pattern ay naghihiwalay sa isang depekto sa sinturon mula sa isang problema sa pagpapatakbo at pinipigilan ang parehong pagkabigo na maulit sa kapalit na sinturon.
Mga karaniwang hardening furnace mesh belt failure mode at ang mga operating factor na nagtutulak sa kanila. | Failure mode | Karaniwang dahilan | Praktikal na pag-iwas |
| Pag-crack ng gilid o sirang mga spiral | Ang thermal fatigue na sinamahan ng pagsubaybay sa misalignment | Suriin ang pagsubaybay linggu-linggo; gumamit ng reinforced edge na disenyo |
| Pagpahaba at pag-uunat ng sinturon | Overload o gumapang sa matagal na mataas na temperatura | Bawasan ang density ng pagkarga; pumili ng wire na mas mataas ang haluang metal |
| Naka-block na mesh mula sa mga labi o sukat | Mga bahagi ng debris at oxide scale na nakolekta sa panahon ng cycle | Mag-iskedyul ng regular na paglilinis; ayusin ang pagbubukas ng mesh kung ang mga bahagi ay kalso |
| Mga problema sa pagsubaybay at pagsusuot sa gilid | Magmaneho ng drum misalignment o hindi pantay na tensyon | Siyasatin ang mga drum, crowned roller, at take-up tension buwan-buwan |
Kapag ang isang sinturon ay nagpapakita ng pasulong na mga bitak sa gilid, ang pagpapalit nito bago ang buong break ay kadalasang mas mura kaysa sa pag-aayos ng mga panloob na furnace o mga bahagi ng pangingisda na wala sa pamatay. Itala din ang pattern ng kabiguan. Ang sinturon na nabigo sa parehong lokasyon nang dalawang beses ay nagsasabi sa iyo ng isang bagay tungkol sa pagkakahanay ng furnace o sa pattern ng pagkarga, hindi lamang tungkol sa sinturon.
Mga gawain sa pagpapanatili na nagdaragdag ng mga taon sa isang hardening belt
Ang regular na inspeksyon ay nagbabayad para sa sarili nito nang mabilis. Ang isang lingguhang visual na pagsusuri sa ibabaw ng sinturon ay nakakakuha ng mga sirang wire at deformed spiral habang ang mga ito ay mga lokal na problema. Ang buwanang pagsusuri ng drum alignment, take-up tension, at belt tracking ay nakakakuha ng mga mekanikal na isyu na nagiging edge fatigue. Pagkatapos ng mga prosesong pawi na nag-iiwan ng mabibigat na nalalabi sa langis o mga deposito ng carbon, pinapanatili ng isang regular na siklo ng pagkasunog o paglilinis ang mesh na bukas at pinapanatili ang pare-parehong daloy ng pagsusubo.
Panatilihin ang isang simpleng talaan ng mga pagsasaayos ng tensyon, pagwawasto sa pagsubaybay, at anumang hindi pangkaraniwang ingay mula sa furnace drive. Ang mga obserbasyong ito ay nagpapakita ng pagbuo ng mga problema bago nila ihinto ang linya. Pagkatapos ng pag-install o anumang malaking pagkukumpuni, patakbuhin ang belt sa ilalim ng load para sa isang buong shift bago ipagpatuloy ang normal na output, dahil karamihan sa mga napaaga na pagkabigo ay nangyayari sa mga unang oras ng operasyon kapag ang tensyon at pagsubaybay ay naaayos pa rin. Para sa isang step-by-step na checklist na nagra-rank sa mga salik ng desisyon ayon sa kahalagahan, tingnan ang aming gabay sa kung paano pumili ng tamang heat treatment mesh belt .
Sa pagsasagawa, ang sinturon na tumatakbo sa loob ng maraming taon nang walang problema ay ang itinugma sa tunay na proseso: aktwal na mga timbang ng bahagi, aktwal na temperatura, aktwal na pag-uugali ng pawi. Tukuyin ang cycle, sukatin ang mga load, at ibigay sa supplier ng mesh belt ang mga numerong iyon. Ang maikling oras na ginugol sa pagkumpirma sa mga detalyeng iyon ay nagkakahalaga ng mas mura kaysa sa isang emergency na kapalit sa gitna ng isang linggo ng produksyon.


